Imballaggi in pasta modellata per il settore automobilistico: protezione di sensori, componenti di batterie e parti di precisione
I veicoli moderni contengono migliaia di parti che devono arrivare alle catene di montaggio prive di graffi, piegature, danni elettrostatici o contaminazione. Per decenni, le case automobilistiche e i fornitori di livello-1 si sono affidati alla schiuma EPS e agli inserti EVA per ammortizzare questi componenti. Le cose stanno cambiando. Gli imballaggi in pasta di legno stampata si stanno ora spostando nelle catene di fornitura automobilistiche poiché le case automobilistiche spingono per imballaggi più leggeri, minori emissioni di carbonio e uno smaltimento più semplice-a fine vita.
Questo articolo esamina dove la pasta modellata funziona meglio nella logistica automobilistica, come scegliere tra pressa a umido e pressa a secco e quanto costa effettivamente cambiare.
Perché i fornitori automobilistici stanno passando dalla schiuma alla fibra
L’EPS e l’EVA presentano due punti deboli strutturali che contano nella logistica automobilistica: sono ingombranti da immagazzinare e spedire e sono difficili da riciclare dopo l’uso. Un camion carico di inserti EPS vuoti occupa all’incirca lo stesso volume di un camion carico di pezzi finiti. I vassoi di polpa stampati si appiattiscono prima della formatura e si annidano dopo l'uso, quindi la densità dell'imballaggio in entrata migliora notevolmente.
Il fattore più importante, tuttavia, è la contabilità del carbonio. Gli OEM automobilistici ora chiedono ai fornitori di segnalare le emissioni-correlate agli imballaggi. La pasta di carta riciclata comporta un'impronta di carbonio molto inferiore rispetto alla resina EPS vergine, prodotta dal petrolio. Per un fornitore di livello-di medie dimensioni-1 che spedisce 200.000 unità all'anno, la sostituzione degli inserti in EPS con pasta di cellulosa stampata può ridurre il peso dell'imballaggio del 30-50% e ridurre le emissioni di CO₂ legate all'imballaggio di circa il 40-60% per spedizione, a seconda della distanza di trasporto (cifre stimate basate su studi LCA tipici).
Applicazioni-più adatte nella catena di fornitura dei veicoli
La pasta modellata non è adatta per ogni parte automobilistica. I blocchi più pesanti e le lunghe travi strutturali utilizzano ancora telai in acciaio o legno. Ma per i componenti seguenti, i vassoi e gli inserti per la polpa sono soluzioni collaudate ed economicamente vantaggiose:
| Gruppo di componenti | Parti tipiche | Processo consigliato | Principale esigenza di protezione |
|---|---|---|---|
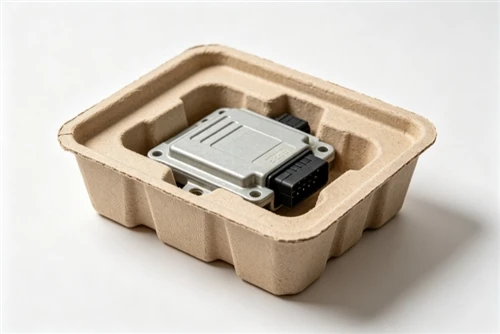
| Sensori ed ECU | Moduli ABS, sensori radar, telecamere, centraline | Pressa a secco o pressa ad umido | Assorbimento degli urti, superfici sicure-dalle scariche elettrostatiche |
| Parti di batterie e alta tensione | Distanziatori celle, coperture sbarre, vassoi moduli batteria | Pressa ad umido (parete sottile) | Precisione dimensionale, resistenza al creep |
| Pezzi meccanici di precisione | Ingranaggi, valvole, corpi pompa, staffe in alluminio | Pressa ad umido o pressa a secco pesante | Superfici-antigraffio, resistenza all'olio |
| Cablaggi e connettori | Cablaggi, connettori, scatole fusibili | Pressa a secco | Anti-statico, stabilità dell'annidamento |
| Finiture e interni | Inserti sul cruscotto, griglie degli altoparlanti, prese d'aria | Pressa ad umido | Superfici cosmetiche, finitura-pronta per il marchio |
La regola generale per gli acquirenti: se la parte è piccola, leggera e necessita di ammortizzazione, di solito è sufficiente la polpa stampata a secco. Se la parte è pesante,-con spigoli vivi o deve rimanere in una posizione precisa per settimane di stoccaggio, la pressa a umido fornisce pareti più sottili, una superficie più densa e tolleranze più strette.
Pressa a umido e pressa a secco per componenti automobilistici
I due processi servono punti di costo diversi:
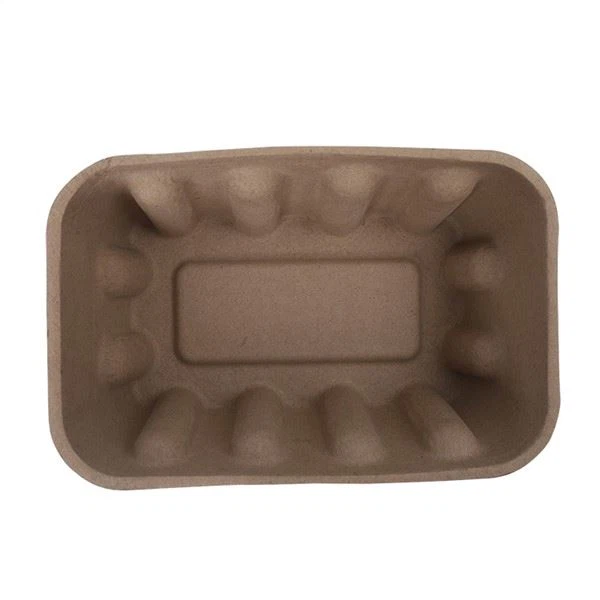
- Polpa modellata con pressa a seccoutilizza il vuoto per tirare la fibra su uno stampo a rete, quindi la scalda-asciuga in un secondo stampo. Lo spessore della parete in genere è di 2-3 mm. È l'opzione più economica ed è adatta a sensori, connettori e piccole parti lavorate. La struttura della superficie è leggermente ruvida, il che va bene per un'ammortizzazione nascosta.
- Polpa modellata con pressa a umidocomprime idraulicamente la parte formata mentre è ancora bagnata, spremendo l'acqua in eccesso e densificando la fibra. Le pareti possono essere sottili fino a 1,5-2,5 mm e la superficie diventa sufficientemente liscia per un imballaggio visibile in stile vendita al dettaglio. Costa di più per pezzo ma utilizza meno materiale per unità, il che riduce il divario con volumi elevati.
Per gli imballaggi relativi alle batterie-, la pressa a umido è la scelta più sicura. Le pareti sottili e dense resistono allo scorrimento sotto carico sostenuto, quindi un connettore HV pesante non affonda nel vassoio durante il trasporto marittimo o il lungo stoccaggio in magazzino.
Considerazioni su ESD e umidità
I componenti elettronici automobilistici sono sensibili all'elettricità statica, quindi gli acquirenti spesso chiedono se la pasta stampata sia sicura-dalle scariche elettrostatiche. La pasta standard non è intrinsecamente conduttiva e può generare elettricità statica in condizioni asciutte. Laddove è richiesta la protezione statica, i fornitori aggiungono trattamenti antistatici o combinano i vassoi per la polpa con inserti conduttivi. Trattala come una domanda tecnica, non una risposta sì/no: richiedi un test ESD con la tua parte reale prima di impegnarti.
L’umidità è meno un problema di quanto molti acquirenti si aspettino. Le parti della pressa a secco in genere trattengono il 6-9% di umidità; le parti della pressa a umido possono essere mantenute a un livello più basso e più coerente. Per le spedizioni all'estero, i vassoi vengono solitamente imballati con essiccante, allo stesso modo delle parti in schiuma. I test di nebbia salina e umidità sono comuni per le qualifiche degli imballaggi automobilistici e dovrebbero far parte di qualsiasi piano di convalida.
Quanto costa effettivamente il passaggio
Due costi contano: l'attrezzatura una-una tantum e il prezzo-pezzo.
- Strumenti (una-volta):Gli utensili per pressa a secco per un tipico vassoio automobilistico partono da circa 1.500-4.000 USD per cavità, mentre gli utensili per pressa a umido costano 3.000-8.000 USD per cavità a seconda delle dimensioni e della precisione (stima, consulta la nostra guida agli utensili per i dettagli). Gli strumenti multi-cavità distribuiscono questo costo su tutta la produzione.
- Prezzo al-pezzo:I vassoi per pressa a secco per pezzi di piccole dimensioni variano generalmente da 0,15 a 0,60 USD; i vassoi per pressatura ad umido con pareti sottili e superfici lisce variano da 0,30 a 1,20 USD, fortemente dipendenti dal volume e dallo spessore delle pareti (stimato).
L'economia di solito funziona quando il volume annuo supera circa 50.000 pezzi, perché gli utensili in schiuma sono economici ma il costo della schiuma per-pezzo rimane stabile, mentre il costo della pasta per-pezzo diminuisce con l'aumentare del volume.
Per iniziare: cosa inviare a un fornitore di pasta modellata
Per quotare accuratamente un'applicazione automobilistica, un fornitore ha bisogno di:
- Un file CAD (STEP o IGES) della parte o un campione fisico
- Volume annuo e frequenza delle spedizioni
- Sia che il vassoio sia destinato solo alla logistica in entrata o anche all'esposizione al dettaglio
- Qualsiasi requisito ESD, resistenza all'olio-o all'umidità
- Orientamento preferito dell'imballaggio (come dovrebbe essere posizionata la parte)
Hesheng Innovation Development Ltd. fornisce vassoi e inserti per polpa stampati personalizzati per applicazioni automobilistiche e industriali dal 2013, con -attrezzature interne sia per i processi di pressa a secco che a umido. Per un preventivo sulla tua parte specifica, invia il tuo file CAD tramite la pagina dei contatti o chiedi informazioni sul nostro programma di campioni standard per-chi acquista per la prima volta.