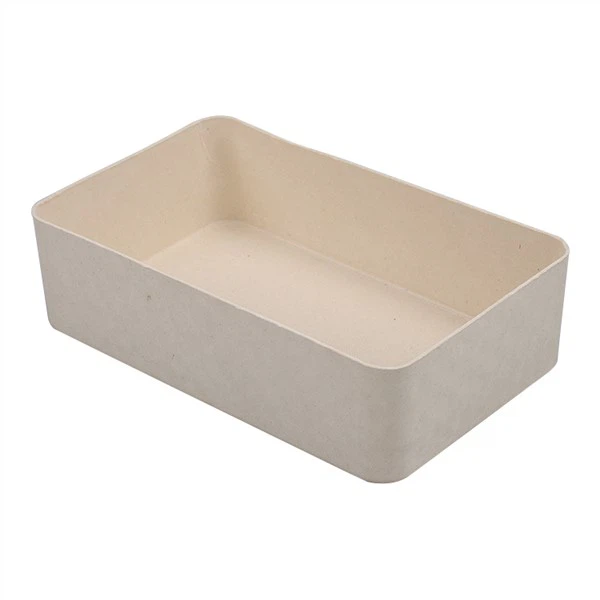
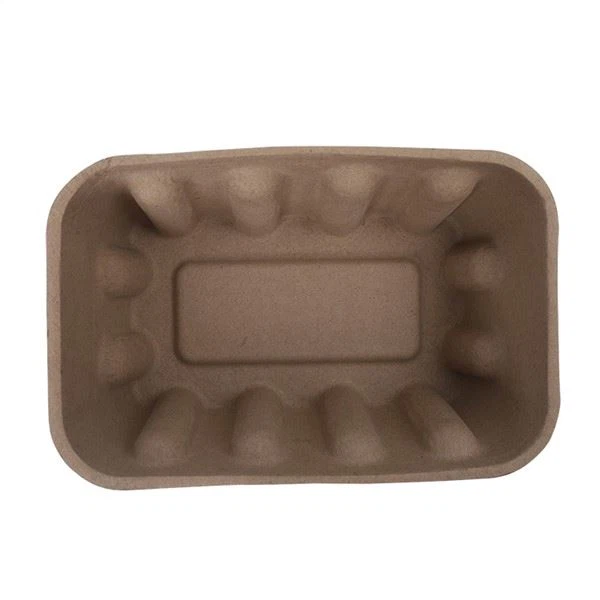
Progettare un prodotto in pasta modellata (anche pasta modellata) è diverso dalla progettazione di una scatola o di una parte in plastica. Poiché la pasta modellata si forma in uno stampo a partire dalla fibra, le sue regole di progettazione sono specifiche - e il loro corretto utilizzo determina se un prodotto si forma in modo pulito, funziona bene e costa quello che ti aspetti. I progettisti che comprendono queste considerazioni evitano parti deboli, guasti dovuti alla sformatura e costose rilavorazioni degli utensili. Questo articolo espone le principali considerazioni sulla progettazione ingegneristica per i prodotti in pasta di legno stampata - bozza, spessore delle pareti, nervature, angoli, ventilazione, impilamento, tolleranze, selezione dei materiali e altro ancora - in termini pratici che un progettista o un acquirente può applicare.
1. Angoli di sformo: rilascio della parte
Lo sformo è l'angolo applicato alle superfici verticali affinché la parte formata possa essere rimossa dallo stampo:
Perché è importante.Senza uno stiro adeguato, il pezzo si attacca allo stampo, si strappa durante la rimozione o è impossibile sformarlo in modo pulito.
La linea guida.Il pescaggio generoso - tipicamente da 3 a 5 gradi o più su pareti profonde - garantisce un rilascio pulito. Più profonda è la cavità, maggiore è il tiraggio necessario.
Implicazioni progettuali.Bozza del piano nel CAD fin dall'inizio; il progetto di retrofitting successivamente distorce la geometria.
Pressa bagnata contro parete-spessa.Il processo influisce sulla bozza dei requisiti; confermare i valori target con il produttore.
2. Spessore della parete: resistenza e formabilità
Lo spessore della parete controlla resistenza, peso e costo:
Uniformità.Lo spessore costante della parete si forma in modo uniforme, evita i punti deboli e riduce la deformazione.
Controllo della densità.Muri più spessi o più densi trasportano più carico; le pareti più sottili consentono di risparmiare materiale e peso.
Limiti di formazione.Pareti estremamente sottili o molto variabili possono essere difficili da realizzare in modo uniforme su - nell'ambito pratico del processo.
Costo.Il materiale è un costo; il design usa lo spessore dove serve e lo alleggerisce altrove, guidato dalle nervature.
3. Nervature e tasselli: rigidità senza ingombro
Le nervature sono lo strumento migliore del progettista di pasta modellata:
Scopo.Le nervature aggiungono rigidità e dirigono il carico senza aggiungere materiale ovunque.
Posizionamento.Posiziona le nervature dove la parte si flette - sotto i percorsi di carico, attorno alle cavità e lungo i bordi.
Direzione.Orientare le nervature lungo il carico previsto e le direzioni di impilamento per ottenere il massimo effetto.
Altezza e spaziatura.L'altezza e la spaziatura delle nervature influiscono sulla rigidità e sulla formabilità; progettarli tenendo presente il processo del produttore.
4. Angoli e raggi
Gli angoli meritano un'attenzione speciale:
Raggi generosi.Gli ampi angoli raggiati riducono la concentrazione dello stress e lo strappo delle fibre - gli angoli acuti sono deboli e difficili da formare.
Fuori e dentro.Raggio sia all'interno che all'esterno degli angoli, ove possibile.
Estetica.Anche gli angoli raggiati hanno un aspetto migliore e fotografano meglio i prodotti al dettaglio.
5. Sfiato e gestione dell'aria
Durante la formatura a umido, l'aria deve fuoriuscire mentre le fibre si accumulano sullo stampo:
Posizionamento dello sfiato.Gli sfiati sono progettati nello stampo in cavità profonde e zone di aria intrappolata-; il loro posizionamento è progettato, non improvvisato.
Implicazioni progettuali.Le caratteristiche profonde e strette sono più difficili da sfogare; considerare la geometria che consente all'aria di fuoriuscire.
Impatto sul processo.Una buona ventilazione significa distribuzione uniforme delle fibre, spessore costante e superfici pulite.
6. Impilamento, annidamento e movimentazione
La logistica-del mondo reale fa parte della progettazione:
Nidificazione.Progetta le parti in modo che possano annidarsi l'una nell'altra per una pallettizzazione compatta e stabile.
Forza di impilamento.Le parti impilate durante la spedizione devono sostenere il carico senza schiacciare il contenuto; disegno nervature e piedini impilabili.
Gestione.Considera come la parte viene raccolta, trasportata e confezionata - funzionalità per l'aiuto dell'automazione.
7. Tolleranze e aspettative
Stabilire anticipatamente aspettative realistiche:
Tolleranze di imballaggio.La pasta modellata presenta tolleranze eccellenti per le applicazioni di imballaggio - ma differisce dallo stampaggio a iniezione.
Controllo dimensionale.La pressa a umido e il DMF raggiungono un controllo più stretto rispetto alle pareti spesse-; specificare le tolleranze per applicazione.
Verifica del primo-articolo.Conferma le tolleranze con l'ispezione del primo-articolo e i rapporti dimensionali.
8. Selezione dei materiali e del processo
Design e materiale vengono scelti insieme:
Scelta della fibra.Materiali riciclati, bagassa, bambù o miscele influiscono sulla resistenza, sull'aspetto e sui costi - corrispondono al design.
Scelta del processo.La pressa a pareti spesse-, la pressa semi-a umido, a umido e il DMF offrono superfici, precisione e costi diversi - il design deve adattarsi al processo.
Barriere.La resistenza al grasso o all'umidità può richiedere un rivestimento, che influisce di conseguenza sul design della superficie e della certificazione -.
Colore e marchio.Attraverso-colore, stampa e goffratura integrano il brand nel design.
9. Prototipazione prima della lavorazione con utensili
Il flusso di progettazione moderna viene convalidato prima del commit:
Simulazione CAD.Geometria, sformo e nervature del modello innanzitutto digitalmente.
Stampi prototipi stampati in 3D-.Forma campioni di fibre reali in pochi giorni per testarne l'idoneità, la resistenza e la finitura.
Iterazione.Modifica il design e ri-testa rapidamente - alcuni cicli si adattano in settimane.
Attrezzature di produzione.Stampi per la produzione di macchine CNC-dal progetto convalidato, quindi ispezione del primo-articolo.
La linea di fondo
Il design eccezionale della pasta modellata è frutto di ingegneria, non di congetture. La bozza, lo spessore uniforme delle pareti, le nervature-ben posizionate, i raggi generosi, un'adeguata ventilazione e l'impilabilità determinano se un prodotto si forma in modo pulito, funziona e costa bene. Lavorare con un produttore che comprende queste considerazioni - e convalida i progetti con i prototipi prima di attrezzare - è la differenza tra un programma di successo e costose rilavorazioni.
Punti chiave:
1. Gli angoli di sformo (3–5+ gradi) garantiscono una sformatura pulita.
2. Lo spessore uniforme delle pareti previene punti deboli e deformazioni.
3. Le nervature aggiungono rigidità senza aggiungere materiale ovunque.
4. I raggi generosi riducono lo stress e gli strappi agli angoli.
5. Ventilazione, annidamento, impilamento e tolleranze sono progettati.
6. Prototipazione con stampi stampati in 3D-prima degli strumenti di produzione.
Noi di Hesheng (Hesheng Packaging/Hesheng Innovation Development), progettiamo prodotti in pasta modellata (anche pasta modellata) tenendo presente queste considerazioni di progettazione. Le nostre capacità includono:-Ingegneria di progettazione interna- sformo, nervature, spessore, impilamento;Prototipazione-stampata in 3D- convalida prima dell'utilizzo degli strumenti;Processi multipli- parete spessa-, pressata a umido, semi-fibra modellata a umido e a secco;Utensili per la produzione CNC; Ispezione del primo-articolo; Certificazioni- ISO 9001/14001, BRC/IFS, contatto alimentare (FDA/UE/Cina), compostabilità (BPI/OK Compost); EEsportazione globale.
Se stai progettando un prodotto in pasta di legno stampata - o desideri che i nostri ingegneri rivedano il tuo progetto -contattare la squadra di Hesheng. Possiamo: esaminare la producibilità del tuo CAD, consigliare modifiche di bozza, nervatura e spessore, fornire prototipi stampati in 3D-e fornire strumenti di produzione con verifica dimensionale. Considerazioni sulla progettazione eseguite correttamente - dal primo schizzo al primo articolo.