Utensili per pasta modellata: progettazione di stampi e costi degli utensili, una guida pratica per gli acquirenti
Chiedi a qualsiasi ingegnere del confezionamento cosa lo sorprende di più della pasta modellata e la risposta è quasi sempre la stessa: l'attrezzatura. Gli acquirenti abituati all'iniezione di plastica hanno familiarità con i costi degli stampi, ma gli utensili per pasta di legno funzionano diversamente. È più economico degli strumenti di iniezione, più veloce da modificare e tuttavia poco compreso dalla maggior parte dei team di acquisto. Se prendi le giuste decisioni sugli utensili, un progetto di pasta modellata personalizzata sarà semplice. Sbagli e paghi due volte.
Questa guida spiega come vengono costruiti gli stampi per pasta di legno, perché differiscono gli utensili per pressa a secco e a umido, cosa determina i costi degli utensili e di quali informazioni ha bisogno un fornitore per quotare correttamente il tuo progetto.
Perché lo stampo è il cuore di un progetto di pasta di legno modellata
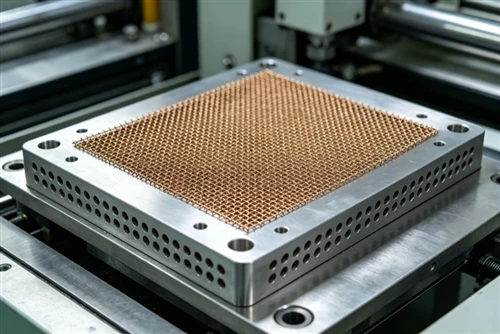
Nella pasta modellata, lo stampo determina quasi tutto: la forma e lo spessore delle pareti del pezzo, la struttura della superficie, la tolleranza dimensionale e la velocità con cui può essere prodotto. A differenza dell'iniezione plastica in cui lo stampo è una cavità chiusa, l'utensileria per polpa è una rete permeabile o una struttura perforata attraverso la quale l'acqua e l'aria vengono aspirate dal vuoto. Lo strumento rappresenta metà del processo di produzione, non solo un dispositivo di modellatura.
Questo è il motivo per cui lo stesso concetto di prodotto può produrre parti molto diverse a seconda di chi costruisce lo strumento. Uno strumento ben-progettato con angoli di sformo corretti, percorsi di flusso fluidi e distribuzione uniforme del vuoto produce parti uniformi con bassi tassi di scarto. Un utensile affrettato produce bordi deformati, punti sottili e un elevato tasso di scarto che nessuna quantità di rifilatura a valle può risolvere.
Tipi di stampi per polpa
Gli utensili per pasta di legno rientrano in tre famiglie principali, ciascuna con il proprio profilo di costi e durata:
| Tipo di stampo | Uso tipico | Intervallo di costo degli utensili (stima) | Aspettativa di vita | Note |
|---|---|---|---|---|
| Alluminio perforato/acciaio inossidabile | Pressa a umido, volumi- elevati, pezzi di precisione | USD 3.000-8.000 per cavità | 500,000+ cicli | Migliore precisione dimensionale, superficie liscia |
| Acciaio perforato/rete (pressa a secco) | Pressa a secco, volume medio-alto | USD 1.500-4.000 per cavità | 200.000-500.000 cicli | Costo inferiore, consistenza leggermente più ruvida |
| Resina/gesso composito | Prototipi, volume ridotto, primi campioni | USD 500-2.000 per cavità | 5.000-50.000 cicli | Veloce da realizzare, ottimo per la convalida del progetto |
| Stampa 3D-/additiva | Solo prototipazione | 300-1.500 dollari | 1.000-10.000 cicli | Utile per i controlli di idoneità, non per la produzione |
La maggior parte delle parti di produzione utilizzano stampi in acciaio o alluminio perforati. La disposizione dei fori, la loro dimensione e la rete di supporto influiscono tutti sul modo uniforme di deposito delle fibre, che si manifesta nella consistenza dello spessore della parete.
Pressa a secco vs Utensili per pressa a umido: cosa cambia
La differenza visibile tra i prodotti della pressa a secco e quelli a umido inizia nell'attrezzatura.
Utensili per pressa a seccoè costituito da uno stampo di formatura (la superficie a rete dove si raccoglie la fibra) e uno stampo di asciugatura (la forma riscaldata che pressa la parte mentre si asciuga). Poiché lo stampo di essiccazione è una semplice forma riscaldata, gli strumenti di pressatura a secco sono più semplici ed economici. Il controllo dello spessore della parete è più flessibile, in genere 2-3 mm, e la superficie riprende la trama della rete.
Utensili per pressa a umidoaggiunge una terza fase: il pezzo viene trasferito in uno stampo a pressa e spremuto idraulicamente mentre è ancora umido. Lo stampo della pressa deve essere preciso, perché la spremitura determina la densità e le dimensioni finali. Gli strumenti di stampa a umido quindi costano di più, ma producono pareti più sottili (1,5-2,5 mm), bordi più densi e una finitura superficiale liscia, quasi modellata, che la stampa a secco non può eguagliare.
Regola pratica per gli acquirenti: se la parte sarà visibile ai clienti finali, pianificare la stampa a umido. Se si tratta di un'imbottitura nascosta, la stampa a secco è solitamente sufficiente e più economica.
Ciò che determina il costo degli utensili
Cinque fattori muovono il prezzo più di ogni altra cosa:
- Dimensioni del pezzo e dimensioni dello stampo.Un vassoio per un alloggiamento di pompa di grandi dimensioni richiede più materiale per lo stampo, una maggiore copertura del vuoto e più lavorazioni meccaniche. Le bilance delle taglie costano più velocemente di quanto la maggior parte degli acquirenti si aspetti.
- Angolo di sformo e geometria.Le parti in pasta di legno stampate necessitano di angoli di sformo di almeno 3-5 gradi sulle pareti verticali in modo che la parte si stacchi perfettamente dallo stampo. Le parti progettate con pareti quasi-verticali o sottosquadri impongono rilavorazioni o attrezzature composte da più pezzi, il che aumenta i costi e rallenta i tempi di consegna.
- Nervature, bugne e funzionalità aggiuntive.Le nervature di rinforzo migliorano la rigidità, ma ogni nervatura è una scanalatura nello stampo che deve essere lavorata e che deve staccarsi in modo netto. Mantieni le nervature poco profonde e smussate se vuoi contenere i costi degli utensili.
- Tolleranza dimensionale.Tolleranze più strette significano lavorazione più precisa e più cicli di prova. Tolleranze di imballaggio di ±0,5-1,0 mm sono normalmente ottenibili senza strumenti premium; richiedere tolleranze del grado di iniezione (±0,1 mm) è possibile ma costoso e raramente necessario.
- Finitura e struttura della superficie.Una superficie liscia e-pronta per la stampa a umido richiede una rete più fine e un'ulteriore finitura dello stampo. Se hai solo bisogno di una superficie ammortizzante funzionale, puoi risparmiare su questo articolo.
Tempi di consegna e budget tipici
A scopo di pianificazione, ecco i numeri tipici per un vassoio personalizzato di medie-dimensioni (i preventivi effettivi stimati dipendono dai disegni):
| Articolo | Prototipo (resina) | Produzione (acciaio/alluminio) |
|---|---|---|
| Tempi di consegna degli utensili | 7-15 giorni | 20-45 giorni |
| Costo degli utensili (cavità singola) | 500-2.000 dollari | 2.000-8.000 dollari |
| Tempo di campionamento dopo l'attrezzaggio | 3-7 giorni | 5-10 giorni |
| Tipica approvazione del primo articolo | 2-3 settimane in totale | 5-8 settimane in totale |
Gli utensili multi-cavità distribuiscono il-costo una tantum su più parti per ciclo, ovvero il modo in cui-progetti di volume elevato riducono i prezzi per-pezzo.
Errori comuni commessi dagli acquirenti
Tre errori si presentano ripetutamente nei progetti pulp personalizzati:
- Invio solo di un disegno 2D.Gli utensili per pasta di legno necessitano della geometria della parte in 3D o di un campione fisico. 2Gli schizzi D impongono supposizioni e rielaborazioni.
- Progettare la parte come se fosse plastica.Lo stampaggio a iniezione può gestire geometrie di pareti sottili, profonde e verticali-. La polpa non può. Design con spigolo, raggi generosi e spessore della parete uniforme fin dall'inizio.
- Scegliere la pressa a secco per una parte cosmetica per risparmiare denaro.Il risparmio per-pezzo è reale, ma la superficie avrà l'aspetto di una struttura a rete. Se il vassoio fa parte dell'esperienza di vendita al dettaglio, budget per la stampa a umido fin dall'inizio.
Cosa preparare prima di richiedere un preventivo
Un buon fornitore può fornire un preventivo per i tuoi utensili in pochi giorni se fornisci:
- File CAD (STEP, IGES) o un campione fisico
- Volume annuale target (questo determina multi-cavità e secco o umido)
- Gamma di spessori delle pareti per cui hai spazio
- Se la parte necessita di una superficie liscia e cosmetica
- Eventuali requisiti di-test di caduta o compressione
Hesheng Innovation Development Ltd. progetta e costruisce internamente -attrezzi per pasta di legno modellata su misura dal 2013, coprendo sia la pressa a secco che la pressa a umido per imballaggi elettronici, industriali, alimentari e cosmetici. Se stai valutando un progetto personalizzato, invia il file della tua parte tramite la pagina dei contatti e il nostro team di ingegneri ti risponderà con opzioni di strumenti, stime dei costi e una sequenza temporale di esempio.