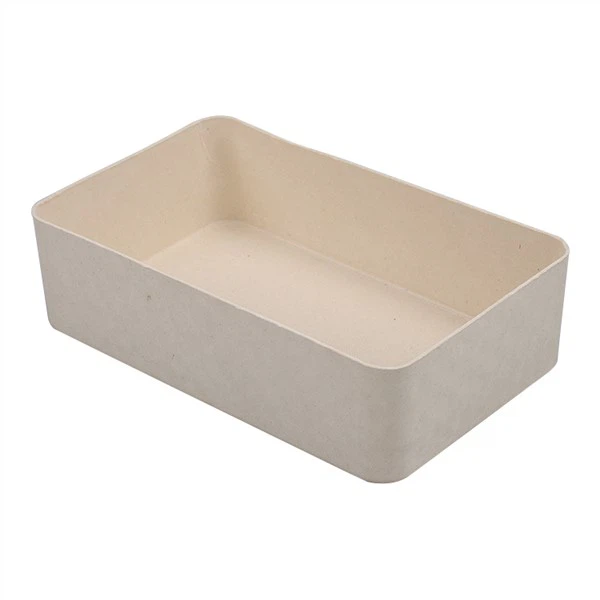
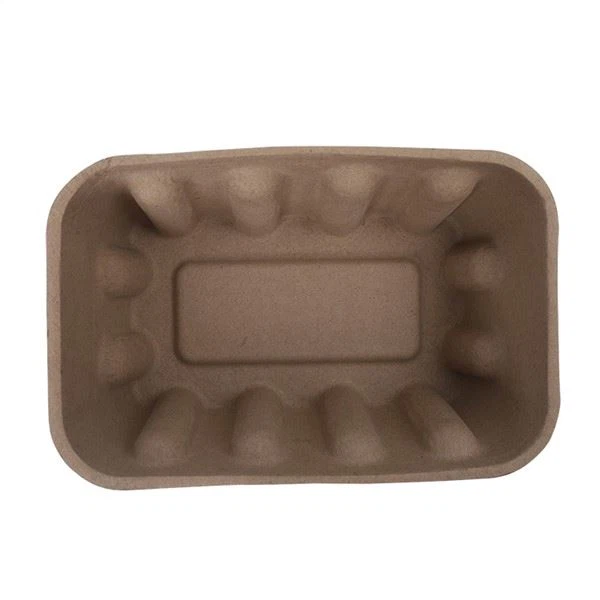
Come viene effettivamente realizzato un prodotto in pasta modellata (anche pasta modellata)? Da una balla di carta riciclata a un vassoio o cuscino finito, il processo di produzione è costituito da una serie di passaggi precisi e in gran parte automatizzati. Comprendere il processo aiuta gli acquirenti ad apprezzare ciò che determina la qualità, i costi e i tempi di consegna - e li aiuta a porre le domande giuste a un fornitore. Questo articolo illustra passo dopo passo il processo di produzione della pasta modellata - spappolatura, formatura, pressatura, essiccazione e finitura - e spiega come le scelte del processo modificano il risultato, come viene controllata la qualità e cosa influisce sui costi e sui tempi di consegna.
1. Fase uno: spappolamento
Tutto inizia con fibre e acqua:
Materie prime.Allo stabilimento vengono consegnati carta e cartone riciclati, bagassa (fibra di canna da zucchero), bambù o fibra di legno.
Ripulitura.La materia prima viene mescolata con acqua in uno spappolatore, scomponendola in un impasto di fibre - la polpa.
Pulizia.Il liquame passa attraverso detergenti e schermi che rimuovono contaminanti - graffette, plastica e detriti.
Dosaggio.Fibre, acqua e additivi (resistenza all'umidità, colore o agenti barriera) vengono dosati per ottenere una consistenza precisa per il prodotto.
Controllo di qualità.La consistenza del liquame viene monitorata continuamente - influisce direttamente sulla formatura e sulla qualità delle parti.
2. Fase due: formazione
È qui che prende forma la fibra:
Stampi per schermi.Uno stampo con una superficie vaglio, a forma di prodotto, viene immerso o riempito con l'impasto liquido.
Vuoto.Il vuoto attira la fibra sullo schermo, costruendo le pareti e le cavità della parte contro la forma dello stampo.
Anche la distribuzione.La combinazione di geometria dello stampo, vuoto e tempistica controlla il modo in cui la fibra si forma uniformemente - determinando lo spessore e la densità delle pareti.
Parte bagnata.La parte bagnata e formata viene rimossa dall'impasto liquido ad alto contenuto di umidità, pronta per la fase successiva.
Cavità multiple.Gli stampi di produzione contengono molte cavità, formando diverse parti per ciclo per garantire efficienza.
3. Passaggio tre: pressione (dipendente dal processo-)
La pressatura trasforma la parte bagnata - ma è facoltativa a seconda del processo:
Muro spesso-.Nessuna parte pressata a caldo - asciutta come formata, con una superficie opaca. Economico e forte.
Pressa semi-umida.Una pressa leggera migliora la finitura e i dettagli a un costo moderato.
Pressa ad umido (termoformata).La parte bagnata viene pressata in uno stampo riscaldato, densificando la fibra, levigando la superficie e fissando dettagli nitidi - producendo l'aspetto premium utilizzato nei servizi di ristorazione e nei cosmetici.
DMF (stampaggio a secco).La fibra secca viene adagiata-su uno stampo riscaldato e-formata a caldo, ottenendo un'elevata precisione con un basso consumo energetico.
4. Fase quattro: asciugatura
L'essiccazione determina la resistenza e la rigidità della parte:
Forni a nastro trasportatore.La maggior parte delle parti-formate a umido si asciugano in forni a nastro trasportatore con calore e flusso d'aria controllati.
Stampi riscaldati.La pressa a umido e alcuni processi utilizzano stampi riscaldati che asciugano e pressano contemporaneamente.
Gestione energetica.L'essiccazione è la fase-a maggiore consumo energetico; gli impianti moderni utilizzano il recupero del calore e forni efficienti per controllare i costi.
Controllo dell'umidità.L'umidità finale è controllata secondo le specifiche - troppo bagnato indebolisce la parte, troppo secco può renderla fragile.
5. Passaggio cinque: rifinitura e conversione
Dopo l'essiccazione, la parte diventa un prodotto finito:
Rifilatura.I bordi in eccesso vengono tagliati per dimensioni pulite e coerenti.
Rivestimento.Barriere o altri rivestimenti privi di PFAS-vengono applicati contro grasso, umidità o altre prestazioni.
Stampa e colorazione.Il colore può essere aggiunto nell'impasto liquido (attraverso il-colore) o sulla superficie; la stampa aggiunge marchio e informazioni.
Ispezione.Le parti vengono ispezionate - visivamente e con sistemi automatizzati - per difetti di spessore, superficie e dimensioni.
Imballaggio.Le parti finite vengono contate, impilate o annidate e imballate per la spedizione.
6. Controllo di qualità in tutto
La qualità è integrata in ogni fase:
Controlli del materiale in entrata.Fibre e additivi vengono verificati all'arrivo.
Monitoraggio in-processo.La consistenza del liquame, i tempi di formazione e le condizioni di essiccazione vengono controllati e registrati.
Test delle parti-completato.I campioni vengono testati per dimensioni, resistenza, umidità e aspetto.
Tracciabilità dei lotti.I record dei batch collegano ogni spedizione ai relativi materiali ed elaborano - supportando controlli e coerenza.
Sistemi di qualità.La gestione della qualità ISO 9001 e, per gli imballaggi alimentari, la certificazione degli imballaggi BRCGS/IFS aggiungono rigore.
7. Cosa influenza costi e tempi di consegna
Comprendere il processo spiega l’economia:
Utensileria.I prodotti personalizzati necessitano di stampi; il numero di cavità e la complessità determinano il costo degli utensili.
Processo.Il muro spesso-è il metodo più economico; La pressa a umido e il DMF costano di più per parte ma offrono una finitura premium.
Energia di essiccazione.L'energia è un costo importante; le piante efficienti lo gestiscono meglio.
Finitura.Il rivestimento, la stampa e la fibra colorata aggiungono costi e tempi.
Volume.Volumi più elevati ammortizzano gli utensili e migliorano l'economia dell'unità - discuti il volume in anticipo.
Tempi di consegna.La gestione degli utensili, la produzione e la finitura sono tutti fattori che contribuiscono alla consegna; pianificare in anticipo nuovi prodotti.
La linea di fondo
Il processo di produzione della pasta modellata - lavorazione della pasta, formatura, pressatura, essiccazione e finitura - trasforma la fibra rinnovabile in un imballaggio protettivo e sostenibile. Le scelte del processo in ogni fase determinano la superficie, la precisione, la resistenza e il costo del prodotto, mentre i sistemi di qualità e la tracciabilità dei lotti garantiscono la coerenza. Comprendere il processo consente agli acquirenti di specificare meglio, porre domande migliori e scegliere il fornitore giusto per il loro prodotto.
Punti chiave:
1. La lavorazione della pasta trasforma la fibra in un impasto liquido controllato.
2. La formatura attira la fibra sugli stampi per vaglio per costruire la parte.
3. La pressione di - parete spessa- per premere a umido su DMF - definisce finitura e precisione.
4. L'essiccazione conferisce forza; la gestione dell’energia controlla i costi.
5. Finitura - rifilatura, rivestimento, stampa, ispezione - completano il prodotto.
6. Controllo qualità, tracciabilità, attrezzature e volume determinano costi e tempi di consegna.
A Hesheng (Hesheng Packaging/Hesheng Innovation Development), gestiamo l'intero processo di produzione di pasta modellata (anche pasta modellata) sotto lo stesso tetto. Le nostre capacità includono:Linea di processo completa- macero fino all'imballaggio;Processi multipli- parete spessa-, pressata a umido, semi-fibra modellata a umido e a secco;Utensili personalizzati; Barriere e stampa; Sistemi di qualità- ISO 9001/14001, BRC/IFS;Tracciabilità dei lotti; Certificazioni- contatto alimentare (FDA/UE/Cina), compostabilità (BPI/OK Compost); EEsportazione globale.
Se ti rifornisci di pasta modellata - o desideri capire come verrebbe realizzato il tuo prodotto -contattare la squadra di Hesheng. Possiamo: spiegare il processo del vostro prodotto, fornire campioni, quotare attrezzature e costi unitari e fornire una produzione di pasta modellata coerente e tracciabile. Dalla fibra al pezzo finito - facciamo tutto.